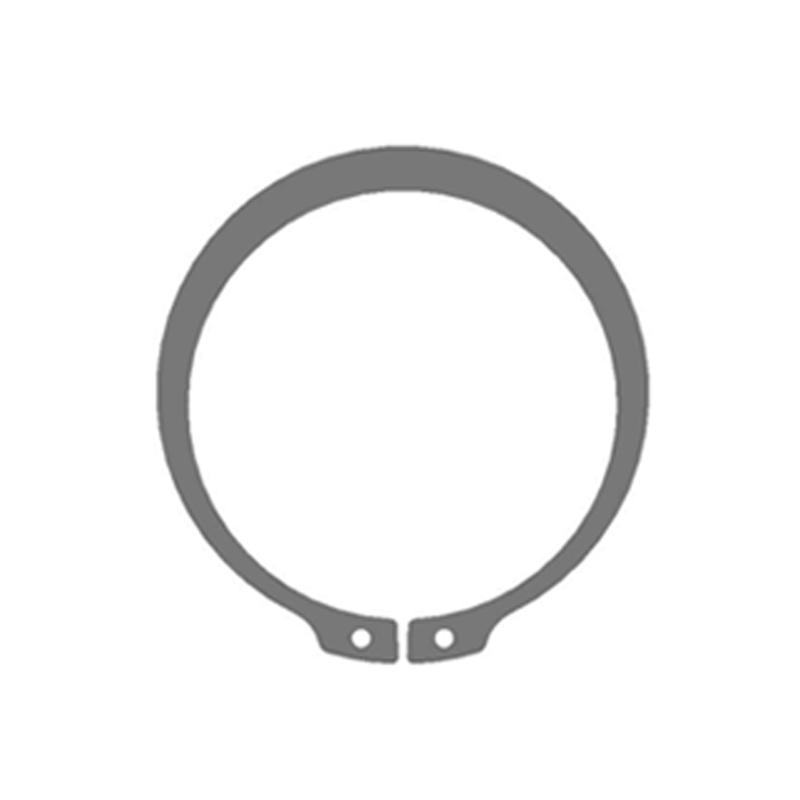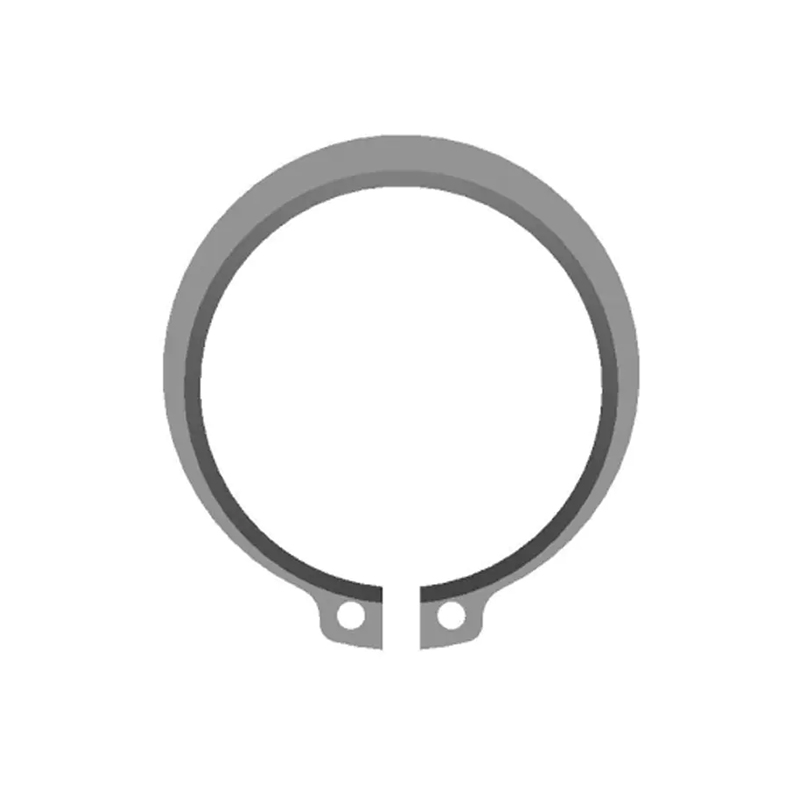
A tengelyrögzítő gyűrű az egyik legigényesebb feladat a mechanikus összeállításban: bele kell férkőznie egy megmunkált horonyba, szilárdan illeszkednie kell a csapágyfelülethez, és meg kell tartania ezt a pozíciót az évekig tartó vibráció és terhelési ciklusok során. Az ok, amiért mindezt megteheti, az az ötvözet, amelyből készült, és az azt formáló hidegmegmunkálási műveletek. A hidegmegmunkálási ötvözetek nem egyetlen folyamat; Ez egy olyan alakítási technikák családja, amelyek tartósan megerősítik a fémet, miközben megtartják azokat a szűk tűréseket, amelyektől a rögzítőelemek függenek.
Mit tesz a hidegmunka az ötvözetekkel
A hidegmegmunkálás, amelyet hidegalakításnak vagy munkaedzésnek is neveznek, a fémet az átkristályosodási hőmérséklet alatt deformálja. Ahelyett, hogy új szemcsékké állna vissza, az ötvözet kristályszerkezetét megnyújtják, meghajlítják és összenyomják. A diszlokációk megszaporodnak, a szemcsék megnyúlnak, a fém keményebbé és erősebbé válik. Ez az oka annak, hogy egy vékony szénacél szalag hengerlés, sajtolás és formázás után rugós edzett biztosítógyűrűvé válhat.
Az erő kompromisszumokkal jár
A nagyobb szilárdság kisebb rugalmasságot eredményez. A túl agresszíven hidegen megmunkált ötvözet hajlítás közben megrepedhet vagy visszaugrik. Ez különösen fontos a rögzítőgyűrűknél, mert a töredezett végüknek fel kell hajlítaniuk a felszereléshez, majd vissza kell térniük az eredeti formájukba. A nagy folyáshatár eléréséhez elegendő hidegmunka és a telepítés túléléséhez elegendő rugalmasság közötti egyensúly az, ami elválasztja a megbízható alkatrészt a törékenytől.
Miért támaszkodnak a kötőelemek hidegen megmunkált ötvözetekre?
A rögzítőelemek, például a biztosítógyűrűk, alátétek és rögzítőgyűrűk szinte mindig hidegen megmunkált állapotban vannak megadva. A hideg megmunkálás sima, sűrű és méretkonzisztens felületet hoz létre. Megemeli a rugalmassági határt is, amire egy axiális tartóelemnek pontosan szüksége van. Az ezt követő hőkezeléssel kombinálva a hidegen megmunkált ötvözetek szakítószilárdságot, kifáradásállóságot és kopásállóságot biztosítanak, amely messze meghaladja azt, amit az alapfém önmagában biztosítana. Például a miénk külső biztosítógyűrűk tengelyekhez DIN 471 szerint hidegen megmunkált rugós acélszalagból készülnek, amelyet sajtolt, majd hőkezelnek az egyenletes rugósebesség elérése érdekében.
 Egyedi külső körgyűrűk tengelyekhez - DIN471 Beszállítók, Company Mint kínai egyedi külső körgyűrűk tengelyekhez-DIN471 beszállítók és külső körgyűrűk tengelyekhez-DIN471 Company, Dongbo rögzítő egyedi külső... Termék megtekintése →
Ötvözetkomponensekben használt hidegmegmunkálási eljárások
A hidegmegmunkálás számos műveletet lefed, és mindegyik kissé eltérő módon változtatja meg az ötvözetet. A kötőelemek gyártása szempontjából legfontosabb négy család a szorítás, hajlítás, nyírás és húzás. A precíziós bélyegzés ezek közül többet egyesít egyetlen préselési ciklusban, ezért ez az előnyben részesített módszer nagy térfogatú rögzítőgyűrűk és alátétek esetében.
Bélyegzés és hajlítás
A bélyegzés a biztosítógyűrű-gyártás szíve. Az ötvözött acélszalagot egy progresszív szerszámon keresztül vezetik be, amely levágja a külső formát, kivágja a hasítást és kialakítja a keresztmetszetet. A hajlítási műveletek olyan ívelt profilt hoznak létre, amely lehetővé teszi, hogy a rögzítőgyűrű illeszkedjen a horonyba. Mivel az anyag ellenáll a deformációnak, a szerszámokat rugós kompenzációval kell megtervezni; különben az utolsó rész túlságosan nyitott vagy túl zárt lesz a horonyban.
Rajzolás, nyírás és ezek interakciója
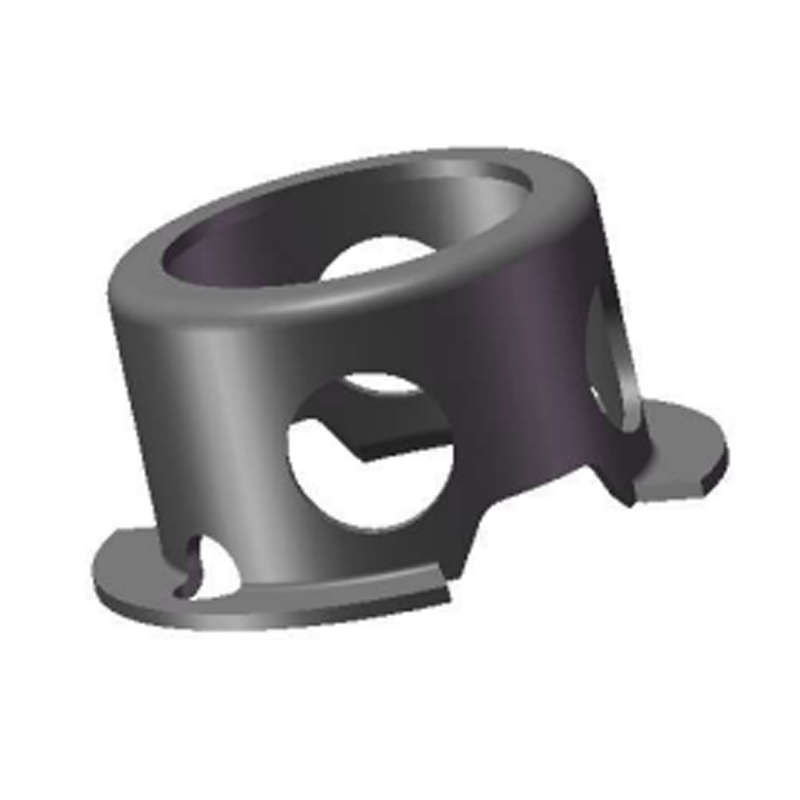
A nyírás elvágja az anyagot, míg a húzás a szerszámüregbe nyomja, hogy zsebeket vagy karimákat képezzen. Ezek a műveletek gyakoriak a nem szabványos bélyegzett alkatrészeknél, például tartókonzoloknál és ketreceknél. Maga a nyírási zóna hidegen megmunkált réteggé válik, amely növelheti az élek keménységét, de mikrorepedéseket is okozhat, ha a lyukasztó és a szerszám közötti hézag nem megfelelő. Emiatt a precíziós hézagok és a rendszeres szerszámkarbantartás nem kötelező a hidegen megmunkált ötvözet alkatrészeknél.
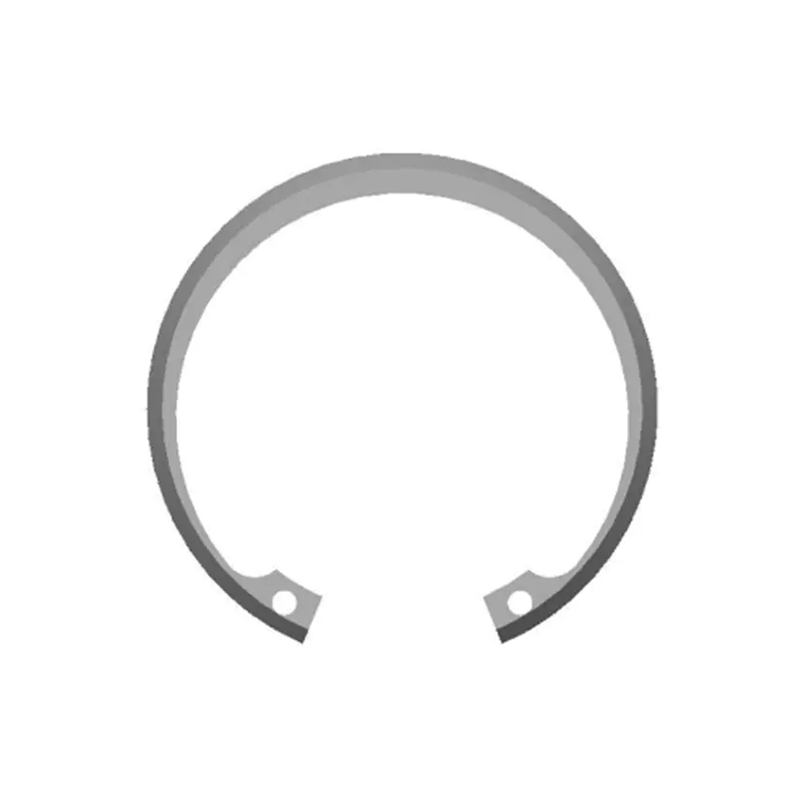
A furatok belső biztosítógyűrűi ugyanazokkal a hideg működési elvekkel készülnek, bár a geometria megfordult, így a gyűrű a ház furatán belül helyezkedik el. A miénk belső biztosítógyűrűk a DIN 472 szerint Kövesse ezt a folyamatot, és az alakítás után méretellenőrzést végez, hogy ellenőrizze a szabad átmérőt és a horony illeszkedését.
 DIN472 1.4122 körgyűrű-szállítók, DIN472 belső rögzítőgyűrű vállalat Mint Kína DIN472 1.4122 körgyűrű beszállítói és DIN472 belső rögzítőgyűrű cég, a Dongbo rögzítőelemek egyedi DIN472 1.4122 körgyűrűt szállítanak... Termék megtekintése →
A megfelelő ötvözet kiválasztása hidegen megmunkált kötőelemhez
Nem minden ötvözet reagál egyformán a hideg megmunkálásra. Egyesek gyorsan megkeményednek, és a műveletek között lágyítást igényelnek; mások könnyen képződnek, de nem rendelkeznek rugós tulajdonságokkal a hőkezelés után. A legtöbb ipari rögzítőgyűrű és alátét esetében az anyagválasztás négy családra esik.
| Ötvözetcsaládok, amelyeket általában hidegen megmunkált kötőelemekhez és tipikus tervezési szempontokhoz írnak elő. | |||
| Ötvözet család | Tipikus összetevők | Viselkedés hideg megmunkáláskor | Tervezési megjegyzés |
| Közepes széntartalmú acél (pl. 65Mn, C67S) | Külső biztosítógyűrűk, rögzítőgyűrűk | Közepes munkaedzettség, jó alakíthatóság | A rugalmasság helyreállításához szabályozott hőkezelésre van szükség. |
| Ötvözött rugóacél (pl. 51CrV4, 50CrV4) | Nagy teherbírású alátétek, nagy terhelésű rögzítőgyűrűk | Nagyobb alakító erők; kiváló fáradékonyság | Kerülje az éles sarkokat, amelyek koncentrálják a stresszt. |
| Rozsdamentes acél (pl. 301, 1.4310) | Korrózióálló biztosítógyűrűk, tengeri rögzítőelemek | Gyors munkakeményedés; robusztus szerszámot igényel | A felületkezelés és a passziválás számít. |
| Alumíniumötvözetek (pl. 5052, 6061) | Könnyű alátétek, távtartó konzolok | Puha és könnyen formázható, alacsony rugalmassági határ | Nem nagy rugóerősségű alkalmazásokhoz. |
Rugóacél és a hőkezelés szerepe
Az ötvözött rugóacélok az alapértelmezett választás a hidegen megmunkált tartógyűrűkhöz, mivel eléggé alakíthatók ahhoz, hogy sajtolásra, majd temperálásra alkalmasak, hogy stabil rugókarakterisztikát hozzanak létre. A DIN 471 és DIN 472 szabványos alkatrészek például erre a sorrendre támaszkodnak, hogy garantálják a gyűrű megfelelő illeszkedését és a tengelyirányú tartást ismételt terhelési ciklusok alatt.
Hidegen megmunkált ötvözetből készült kötőelemek beszerzése: Kulcsellenőrzések
Mivel a hidegmegmunkálás tartósan megváltoztatja a fémet, az anyag kémiájában, a szerszámkopásban vagy a présbeállításokban lévő kis különbségek a tűréshatáron kívülre tolhatják az alkatrészt. A vevőknek és a tervezőmérnököknek több dolgot is ellenőrizniük kell a szállító jóváhagyása előtt.
Mérettűrés és rugózás szabályozás
A rögzítőgyűrűket a horonyszélesség, a gyűrűvastagság és a szabad átmérő határozza meg. A hidegen megmunkált részek az alakítás után természetesen visszarugaszkodnak, ezért a kompenzációhoz szerszámot kell építeni. Kérjen dokumentált méretjelentést, és erősítse meg, hogy a szabad átmérőt és a résszélességet ugyanolyan feltételek mellett mérik, mint a végső összeszerelést.
Hőkezelés és felület állapota
A hideg megmunkálás önmagában ritkán elegendő a nagy teljesítményű kötőelemekhez. A legjobb alkatrészeket hidegen alakítják, majd keményítik és temperálják, majd tisztítják és felületkezelik. Az a beszállító, aki házon belül ellenőrzi ezeket a lépéseket, nagyobb valószínűséggel képes egyenletes keménységet tartani és elkerülni a széntelenítést. A miénk gyártási képességek magában foglalja a precíziós bélyegzést, hőkezelést, foszfátozást, ultrahangos tisztítást és optikai válogatást egy fedél alatt.
Minőségellenőrzés és nyomon követhetőség
Keresse az automatikus optikai ellenőrzést, a keménységvizsgálatot és a tétel nyomon követhetőségét. Nagy mennyiségeknél a következetesség a legfontosabb. Létesítményünkben a gyártási rendeléseket az ERP-n keresztül követik nyomon, első be, elsőként vezérléssel, és minden tétel automatikus optikai átvilágításon esik át a csomagolás előtt.
Egyedi hidegen megmunkált ötvözetek és nem szabványos formák
Ha a szabványos katalógusok nem felelnek meg az alkalmazásnak, a hideg megmunkálás megnyitja az ajtót az egyedi formák előtt. A nem szabványos bélyegzett alkatrészeket ugyanazokkal az ötvözetcsaládokkal és folyamatvezérlőkkel lehet kifejleszteni, mint a szabványos biztosítógyűrűknél, de egy adott házhoz, konzolhoz vagy ketrechez szabott geometriával. Jó példa erre a kopásálló speciális alakú külső biztosítógyűrű , amelyet hidegen sajtolt ötvözetszalagból, majd hőkezelnek olyan alkalmazásokhoz, amelyek kopásos kopást tapasztalnak. Ha a projekt egy vázlatból vagy egy meghibásodott szabványos részből indul ki, a mi termék testreszabási szolgáltatás gyártható komponenssé tudja alakítani.
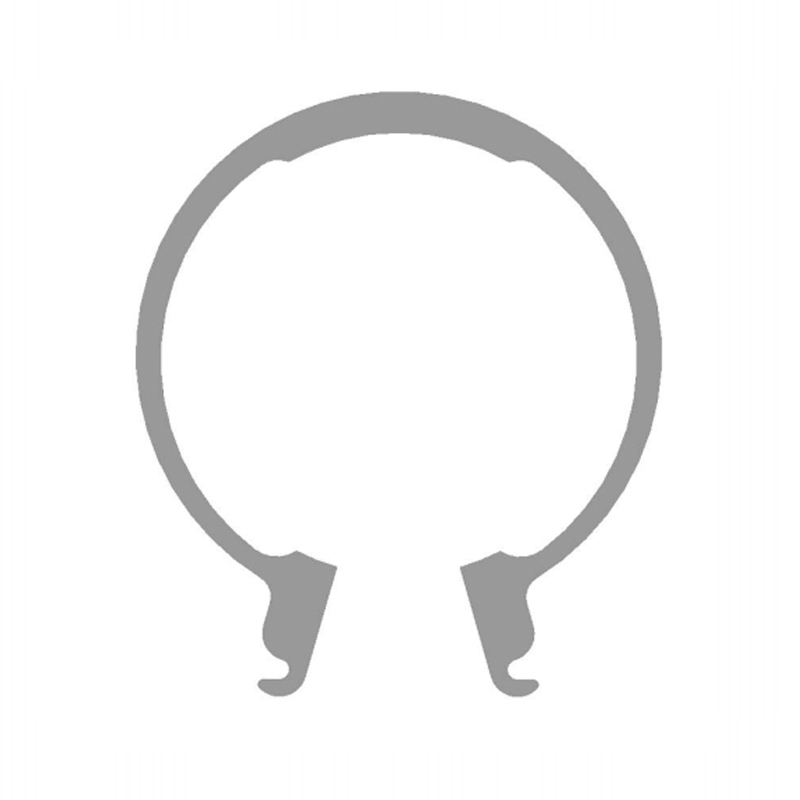 Egyedi kopásálló, különleges alakú külső gyűrűs beszállítók, Company Mint Kína egyedi kopásálló speciális alakú külső gyűrűk beszállítói és kopásálló speciális alakú külső gyűrűk cég, a Dong... Termék megtekintése →
Utolsó gondolatok a hidegen megmunkált ötvözetekről
A hidegen megmunkált ötvözetek nem egy általános gyártási lépés; ez egy kohászati döntés, amely befolyásolja a szilárdságot, a rugalmasságot, a tűrést és az élettartamot. A rögzítőgyűrűk, biztosítógyűrűk és sajtolt kötőelemek esetében a hidegalakítás és az ellenőrzött hőkezelés kombinációja biztosítja azt a mechanikai teljesítményt, amelytől a modern gépek függnek. Ha megérti, hogy a hidegmegmunkálás hogyan változtatja meg az ötvözetet, jobb alkatrészeket határozhat meg, csökkentheti a helyszíni hibákat, és kiválaszthat egy gyártópartnert, aki irányítja a folyamatot a szalagtól a kész alkatrészig.