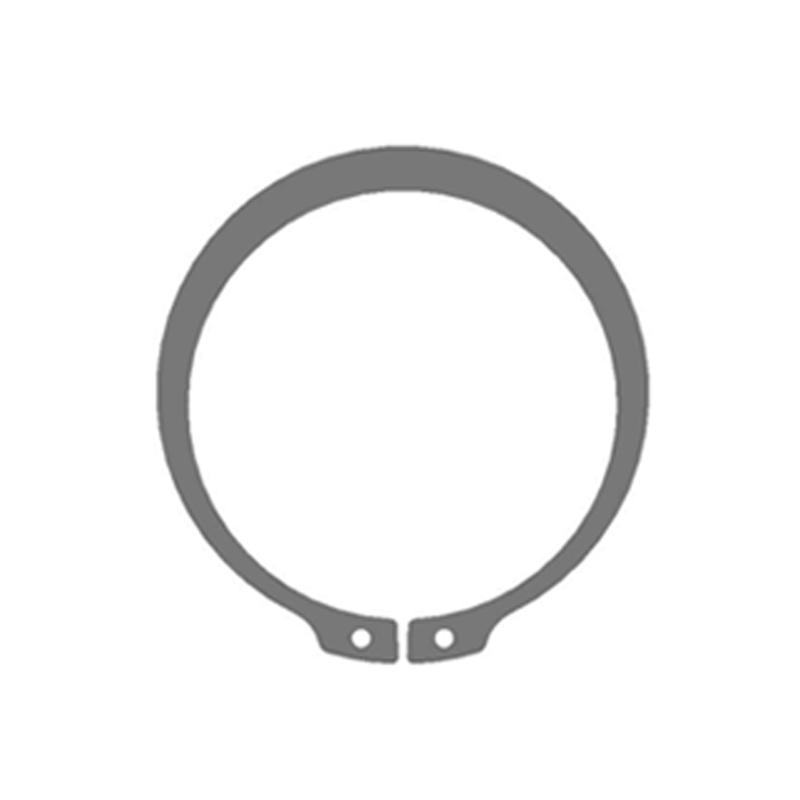
Az élelmiszerüzem karbantartó csapata 14 havonta kicseréli ugyanazt a tengelyrögzítő gyűrűt. A gyűrű 17-4 PH, H900-ra öregített, mert az adatlapon ez volt a legerősebb oszlop, és folyamatosan reped a fül, ahol összegyűlik a mosóvíz. Nem az ötvözet a probléma. A feltétel az. A H900 nagyjából 1310 MPa folyáshatárt vásárol, és a minőség klorid feszültség-korróziós határának nagy részével fizet érte.
A rövid válasz: 17-4 (UNS S17400, AISI 630, EN 1.4542) egy martenzites csapadék keményedő rozsdamentes acél. Lágy oldattal kezelt állapotban megmunkálja vagy bélyegzi, majd 480 °C és 620 °C között öregíti, hogy elérje a 725 MPa és 1310 MPa közötti folyáshatárt. Adja meg, ha a 300-as sorozaton túli erőre és a 400-as sorozaton túli korrózióállóságra van szüksége, és amikor Ön szabályozza az öregedési lépést. Ne adja meg, ha kloridok, forró sav vagy tartósan 300 °C feletti üzemi hőmérséklet szab határt.
Szinte minden 17-4. hiba ugyanarra a kiváltó okra vezethető vissza: az öregedéskezelést inkább formalitásként kezelték, nem pedig az ötvözet létezésének okaként.
Hogyan működik a csapadék keményedési mechanizmusa
Az oldatkezelés körülbelül 1040 °C-on az ötvözőelemeket felületközpontú köbös ausztenitté oldja. A léghűtés ezután ezt az ausztenitet alacsony szén-dioxid-tartalmú lécmartenzitté alakítja, nem pedig a magas széntartalmú szerszámacél kemény, repedésre hajlamos lemezmartenzitjévé. Mivel a széntartalom határértéke 0,07%, a hűtött szerkezet elég puha a megmunkáláshoz, és a hűtési sebesség is elég gyengéd ahhoz, hogy a torzítás kicsi maradjon, összehasonlítva a kioltható és temperáló ötvözött acéllal.
Az öregedésből származik az erő. Ha az alkatrészt 480–620 °C-on tartjuk 1-6 órán keresztül, rézben gazdag fázisok válnak ki csak nanométer átmérőjűen, valamint a szemcsehatárokat rögzítő nióbium-karbidok. Ezek a csapadékok megfeszítik a martenzit rácsot és blokkolják a diszlokációs mozgást. Hűvösebb a kor, és a csapadék finom és koherens marad, így az erősség csúcspontja. A kor melegebbé válik, és eldurvulnak: a szilárdság csökken, a rugalmasság, a szívósság és a feszültség-korrózióállóság helyreáll.
A kémia teszi a dolgát
Nagyjából 15,5-17,5% Cr, 3-5% Ni, 3-5% Cu és 0,15-0,45% Nb. A króm építi fel a passzív filmet, a réz szolgáltatja a csapadékot, a nióbium finomítja a szemcseméretet és késlelteti a túlöregedést.
Egy alacsony torzítású lépés
Nincs oltótartály, nincs repedésveszély, a növekedés jellemzően 0,1% alatti. Ezért a minőség megfelel a kész megmunkált alkatrészeknek és a formázott gyűrűknek, amelyeknek tűréshatárt kell tartaniuk.
Mágneses minden körülmények között
A 304-től és a 316-tól eltérően a 17-4 ferromágneses marad az A feltételtől a H1150-ig. Érzékelő célpontokhoz, mágneses rögzítéshez és minden olyan szerelvényhez, ahol a maradék mágnesesség vonzza a törmeléket.
Az ingatlan adatai állapot szerint
Az öregedési görbe a specifikáció. Az alábbi értékek az ASTM A564 vagy AMS 5643 szabvány szerinti rúd és kis kovácsolt termékek jellemző szobahőmérsékleti értékei; a nehéz szakaszok lejjebb futnak, ezért mindig jelezze, honnan származik a tesztszelvény.
Figyelje meg, hogy valójában mennyibe kerül ez a kereskedelem. Biztosítógyűrűknél vagy csavarkötéseknél az 1310 MPa és a 725 MPa hozam közötti különbség ritkán határozza meg a tervezést, mivel a horony, a menet vagy a szakaszváltás jóval az ömlesztett anyag előtt meghibásodik. Az határozza meg, hogy az alkatrész túléli-e a környezetét a szervizintervallumban. Ebből a szempontból a H900 gyakran rossz választás, a H1150 pedig gyakran a megfelelő.
A számok A legtöbb adatlap eltemet
A hozamerősség könnyen összehasonlítható és könnyen túlértékelhető. Az alábbi táblázat a 17-4. pontokat helyezi el a szobahőmérsékleten szokásos alternatívákkal szemben, tipikus minimumokat használva a marketing adatok helyett.
205 MPa
205 MPa
275 MPa
655 MPa
725 MPa
1310 MPa
A pontok, amelyek fontosabbak a sávoknál:
- A klorid feszültségkorrózió az igazi mennyezet. A húzófeszültség, a kloridok és a nagyjából 60 °C feletti hőmérséklet alkotja a klasszikus kombinációt, és ezt a csúcsidős állapot bírja a legkevésbé. A H1150-re vagy H1150M-re való túladagolás a szokásos enyhítés.
- A savanyú szolgáltatási szabványok a minőséget a túlkoros körülményekre korlátozzák. A NACE MR0175 / ISO 15156 nem fogadja el a 17-4-et a H900-ban, így a csúcsszilárdságon megadott szelepszár vagy kútfej rögzítő még megmunkálás előtt nem megfelelő.
- A hidrogén ridegedés kockázata az erővel nő. Ha a H900-nál egy 17-4 alkatrészt galvanizálni kell, a sütési ciklus nem kötelező, és a lemezelő műhelynek be kell írnia a beszerzési megrendelésbe.
- Az ütődés gyakori, ha csúszó érintkezésben 17-4 fut a 17-4 ellen. Eltérő keménység, szárazréteg-kenőanyag vagy egy ellenfelület cseréje olcsóbban oldja meg, mint egy anyagfelújítás.
- Az öregedés egy sötét oxidot hagy maga után, amelyet páccal vagy mechanikai úton kell eltávolítani, különben az Ön által fizetett korrózióállóság soha nem jelenik meg a felületen.
Ahol az osztály elnyeri a helyét
A fogyasztás azokra az alkalmazásokra koncentrálódik, ahol a tervezőnek a 316-os szilárdság nagyjából kétszeresére van szüksége anélkül, hogy bevonatfüggő ötvözött acélba lépne. Az alábbi rész egy tájékoztató jellegű tervezési nézet, nem pedig piaci tanulmány.
Repülés, 30% — működtető hardver, szerelvények, nagy szilárdságú rögzítők és repülőgépváz-alkatrészek, amelyekre az AMS 5643 vonatkozik.
olaj és gáz, 25% — szelepszárak, kapuk, ülések és tenger alatti vasalat, szinte mindig túlöregedett állapotban.
Vegyi és technológiai, 18% — szivattyútengelyek, járókerekek, hüvelyek és keverők.
Élelmiszer, papír és gyógyszer, 12% — orvosi pengék, kések, tengelyek és mosószerszámok.
Orvosi és laboratóriumi, 8% — műszerek és szerszámok; egyéb ipari felhasználások teszik ki a maradékot.
17-4 Rögzítőelemek, körgyűrűk és bélyegzett alkatrészek megadása
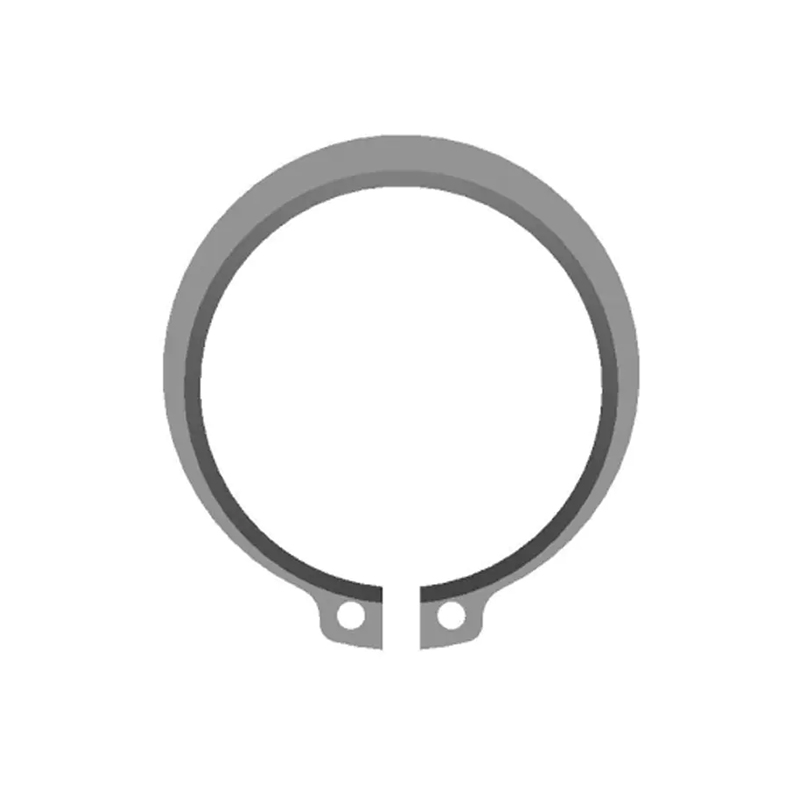
A rögzítőgyűrűk és a nyomott alátétek nagyon kis részekre koncentrálják a terhelést, ami megváltoztatja a specifikációs logikát. Külső biztosítógyűrűn a fül gyökere, a horony érintkező felülete és a kúpos szakasz viseli az axiális terhelést, és 1310 MPa hozamnál egy éles belső sarok repedésindítóvá válik. Adja meg a gyökér sugarait, egy éltörést és egy sorja-tájolást, amely folyamatosan nyomja a sorját a terhelés nélküli felületen.
 DIN 471 külső körgyűrűk tengelyekhez A DIN 471 szabvány szerinti tengelygyűrűk mérettel, anyaggal, bevonattal, terhelési és fordulatszámadatokkal segítik az axiális visszatartás meghatározását ott, ahol a fül gyökerei koncentrált terhelést hordoznak. Termék megtekintése →
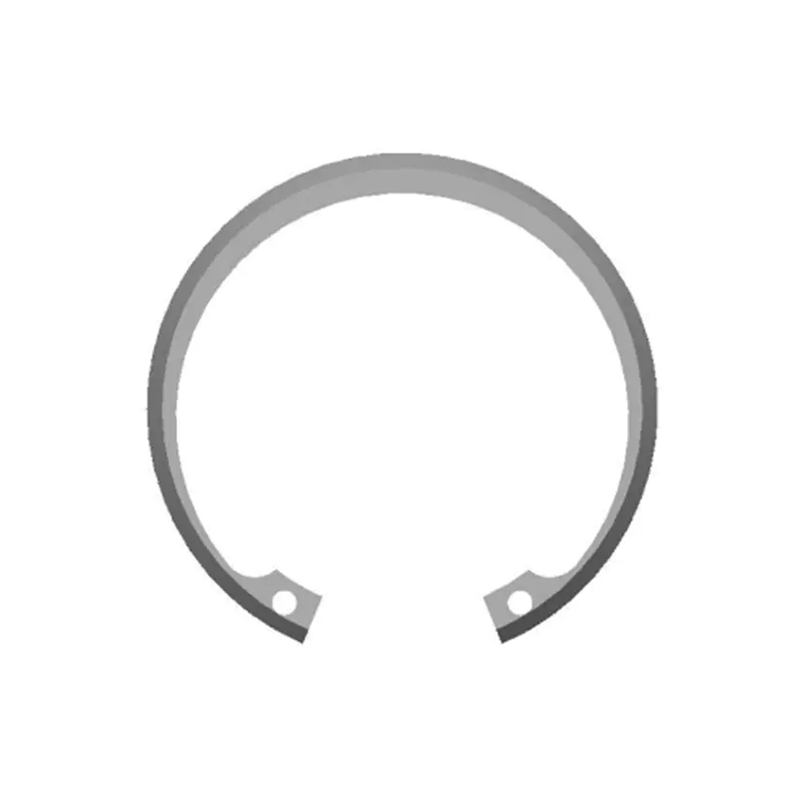
A furathorony belső gyűrűi a telepítés után összenyomódnak, így a megfigyelt hibamód a horonynyírás, a gyűrű kifáradása vagy a tartós rögzítés irányába tolódik el, nem pedig a fülrepedés felé. Ez az egyik oka annak, hogy a túlöregedett állapotok gyakoriak a furatoldali retencióban: a valamivel kisebb hozam nagyobb nyúlással sokkal jobban tolerálja a beépítési igénybevételt és a vibrációt, mint egy csúcskorú gyűrű, amelynek nincs hova mennie, ha túl van tágítva.
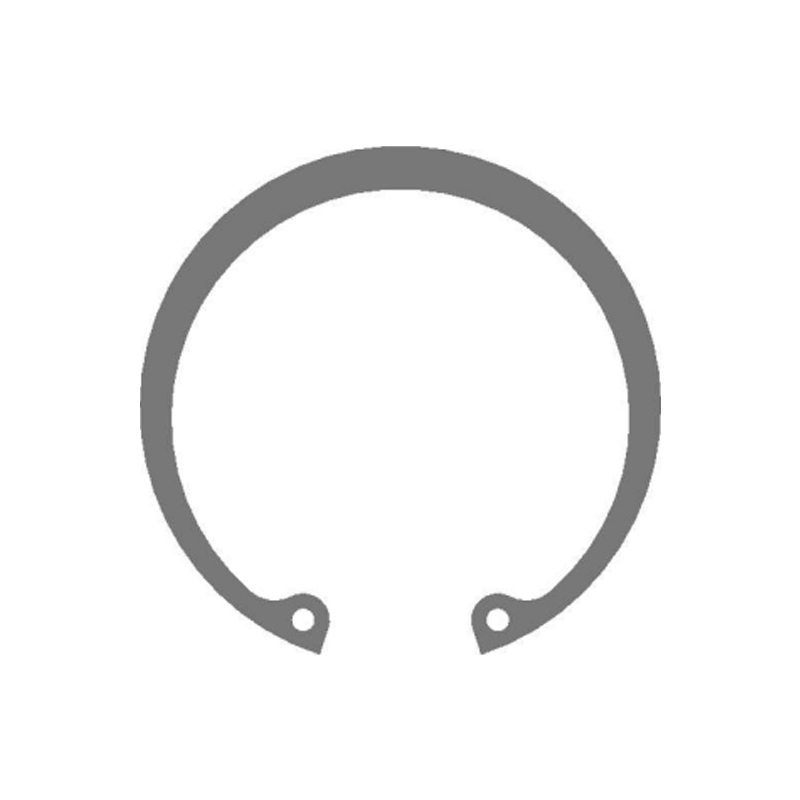 DIN 472 belső körgyűrűk furatvisszatartáshoz A belső furatgyűrűk összenyomódnak; A DIN 472 méret, anyag, bevonat és terhelési adatok támogatják az axiális tartási lehetőségeket. Termék megtekintése →
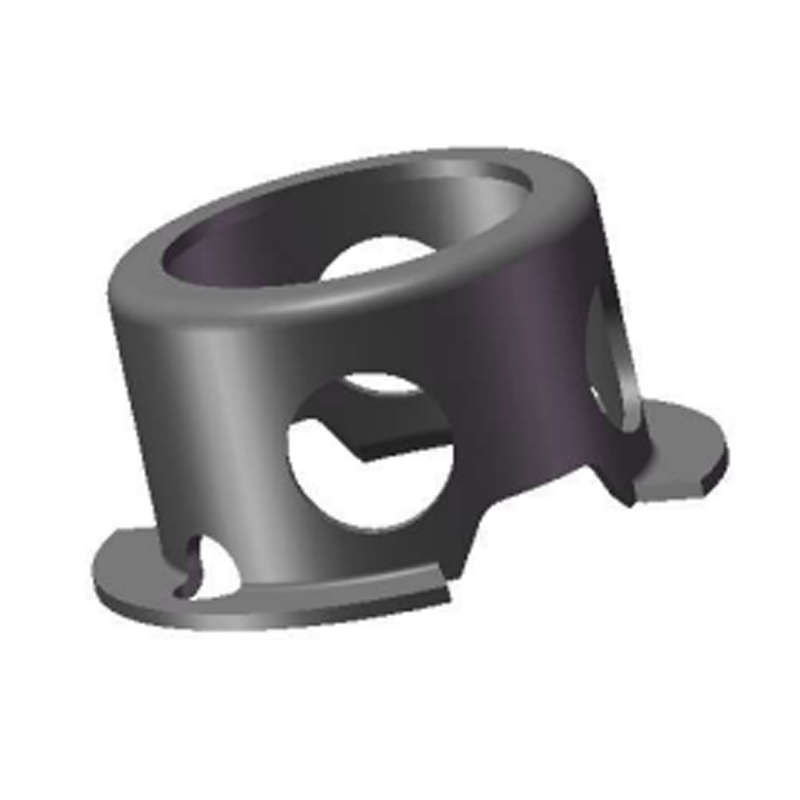
A bélyegzett konzolok, határketrecek és speciális alakú gyűrűk ismét más útvonalat követnek. A kondícióban vannak kialakítva, mert a 40 HRC alkatrész kialakítása nem praktikus, alakítás után öregednek. A lágy állapotú rugózás kiszámítható; öregített állapotban nem, ezért a szerszámkompenzációt az izzított szalagon kell alapul venni, és az első öregítési tételen ellenőrizni kell. A miénk egyedi bélyegző és alakító program erre a sorrendre épül: formál, öregít, vízkőmentesít, passzivál, ellenőriz.
 Korrózióálló, speciális alakú hasított rögzítőgyűrűk Egyedi korrózióálló hasított gyűrűk rozsdamentes acélból vagy nikkelötvözetből tengely vagy furat rögzítésére; ellenőrizze a kész alkatrész keménységét és a tétel nyomon követhetőségét. Termék megtekintése →
Két vásárlási részlet többet ér, mint bármely erősségi adat. Először is ragaszkodjon a hőtétel nyomon követhetőségéhez az öregedési töltésszámmal, mert a vegyes tételt az összeszerelés után lehetetlen kiszedni. Másodszor, adja meg a keménységet a kész alkatrészen, ne csak a tesztsávon: a keménység a legolcsóbb proxy arra vonatkozóan, hogy az öregedő kemence valóban azt tette-e, amit a tanúsítvány állít.
Beszerzési munkafolyamat, amely elkerüli az átdolgozást
- Rögzítse a teherhordót. Axiális terhelés, vibrációs amplitúdó, ciklusszám, beépítési feszültség és üzemi hőmérséklet. Ezek nélkül a feltételek kiválasztása csak találgatás.
- A feltételt a környezetből válassza ki, ne az adatlapból. Száraz és statikus mutat a H900 vagy H1025 felé; kloridok, lemosó vagy savanyú szervizpont H1150 vagy H1150M felé.
- Írja le teljesen a specifikációt. Minőség és UNS szám, állapot és öregedési ciklus, keménységi tartomány, ASTM A564 vagy A693 referencia, felületkezelés, passziválási szabvány, hidrogénsütés, ha bevonattal van ellátva, jelölés és nyomon követhetőség.
- Minősítse a folyamatot, ne csak a mintát. Az auditba tartozik az öregedési kemence egyenletessége, az oxid eltávolítás, a keménységmérés gyakorisága és a kimenő ellenőrzés. házon belüli gyártási és ellenőrzési folyamat .
- Ellenőrizze az első cikknél és rendszeresen. Kémia, keménység, mikrostruktúra és adott esetben sóspray vagy SCC szűrési ellenőrzés.
Karbantartási és megfelelőségi megjegyzések
- Soha ne öregítsen újra és ne oldja meg a stresszt egy 17-4 részt a terepen. A nem megfelelő hőmérsékletre való ellenőrizetlen kirándulás több száz megapascal folyáshatárt képes csendesen eltávolítani, és az alkatrészen semmi sem fog másképp kinézni.
- Vizsgálja meg, hogy a hornyok nem kopottak-e, repedések-e és nincsenek-e tanúnyomok a fül érintkezőjénél. Egy állandó készletet kapott gyűrű már elvesztette előfeszítését, ezért ki kell cserélni, nem pedig újra felszerelni.
- Tartsa a dokumentációt a hivatkozott szabvánnyal összhangban: ASTM A564 rúdhoz és kovácsolt anyagokhoz, ASTM A693 lapokhoz, szalagokhoz és lemezekhez, AMS 5643 repülőgépekhez, EN 10088-3 1.4542 fokozat az európai munkákhoz, az EN 10204 3.1 tanúsítványt alapul véve.
- Savanyú szolgáltatás esetén az idézés előtt ellenőrizze a túlöregedett állapotot és a keménységi sapkát, és a NACE MR0175 / ISO 15156 követelményt a rajzon láthatóan tartsa a specifikáció mellékletében.
- Tervezze meg az oxidot. A levegőben való öregedés hőárnyalatot hoz létre, amelyet el kell távolítani; ha a rajzon az szerepel, hogy passzivált, de a folyamat kihagyja a pácolást, akkor a szántóföldi korróziós teljesítmény nem egyezik a minősítési teszttel.
Egyetlen anyagválasztás sem éli túl a gyenge folyamatszabályozást. A 17-4. pont azt a beszállítót, aki az öregedést kohászati műveletként kezeli, egy rögzített ciklussal, minden tétel keménységi ellenőrzésével, majd ezt követően egy tiszta vízkőmentesítési lépéssel jutalmazza. Ha ezt a hármat helyesen kezeli, a minőség olyan szilárdság, szívósság és korrózióállóság kombinációját nyújtja, amelyhez kevés ötvözet tud hasonló áron.