A rajzon „hidegen húzott acél” szerepel, de a beszerzési megrendelésnek folyamatra, temperamentumra és toleranciára van szüksége. Ez a szokásos rés, amikor egy tengelygyűrű, csapágyrögzítő, tárcsarugó vagy sajtolt alátét a prototípusról a sorozatellátásra kerül. A hidegen húzott acél nem egyfajta; ez egy olyan állapot, amelyet a melegen hengerelt rudat vagy huzalt szobahőmérsékleten egy szerszámon keresztül húznak át. Az eredmény egy simább, egyenesebb, méretkonzisztens nyersanyag, nagyobb szilárdsággal, de maradó feszültséggel és csökkentett rugalmassággal is, amelyet inkább tervezni kell, mint feltételezni. A kötőelemek esetében a gyakorlati előny az, hogy kevesebb a méretezési meglepetés a présnél vagy az esztergaközpontnál; a gyakorlati kockázat az, hogy a „hideghúzást” teljes specifikációként kezelik.
A lényeg a csapatok vásárlásához
- A hidegen húzott acél folyamatfeltétel, nem minőség. Adja meg az alapacélt, a húzáscsökkentést, a hőkezelést és a végső mechanikai tulajdonságokat.
- A szűk tűrések és a vízkőmentes felületek csökkentik a másodlagos megmunkálást és a selejt mennyiségét, különösen a biztosítógyűrűknél, alátéteknél és vékony préselt alkatrészeknél.
- Növekszik az erő és csökken a hajlékonyság. A visszarugaszkodás, a repedés és a maradó feszültség érvényesítést igényel az alakítás és a hőkezelés során.
- Hasonlítsa össze az árat a kész alkatrész hozamán, ne kilogrammonként. Az egyenesség, a hálóhoz közeli szakasz és a stabil előtolás csökkentheti a teljes költséget.
Mit változtat a hideghúzás az acélban
A hideghúzás melegen hengerelt rúddal vagy huzallal kezdődik, amelyet megtisztítanak, kenőanyaggal bevonnak, áthúzzák a szerszámon, kiegyenesítik és vágják. A redukciós szerszám hidegen megmunkálja a felületet és összenyomja a szakaszt. A tipikus huzatok finomítják az átmérőt és az oválisságot, javítják az egyenességet és sima felületet biztosítanak. Mivel az anyag átkristályosodási hőmérséklete alatt marad, a diszlokációk megsokszorozódnak, növelve a szakítószilárdságot és a folyáshatárt, miközben csökkentik a nyúlást. A kompromisszum az elraktározott energia: a maradék feszültség és a keményebb felület segíthet vagy árthat a későbbi simításnak, vágásnak és hajlításnak.
Tolerancia és egyenesség
A hidegen húzott rúd általában szűkebb átmérővel és egyenességgel rendelkezik, mint a melegen hengerelt. Ez számít a rúd-előtolású esztergagépeknél és a progresszív préseknél, ahol a kis előtolási eltérések selejtet vagy szerszámkopást okoznak.
Felületi állapot
A vízkőmentes, simább felület javítja a szerszám élettartamát és a bevonat egyenletességét. Még mindig ellenőrizze a varratokat, a köröket, a széntelenítést és a kezelési nyomokat, mert egy kozmetikai javítás elrejtheti a hosszanti hibát.
Mechanikus emelés
Az iparági hideghúzási adatok azt mutatják, hogy a szabványos huzat nagyjából 25-30%-kal növelheti a szakítószilárdságot. A folyáshatár is nő, miközben a nyúlás és a terület csökkenése csökken.
Stressz és alakíthatóság
A visszamaradó feszültség torzulást okozhat a hornyolás, a vágás vagy a hőkezelés után. Feszültségmentesítő izzításra lehet szükség erős alakításnál vagy olyan alkatrészeknél, amelyeknek a megmunkálás után síknak kell lenniük.
A tengely biztosítógyűrű egy hasznos példa. A gyűrűnek egy horonyba kell illeszkednie, ellenállnia kell az axiális terhelésnek, és ki kell bírnia a telepítést állandó készlet nélkül. Ha az alapanyag hidegen húzott, de a feszültségmentesítési lépést kihagyják, az alkatrész átmegy a méretellenőrzésen, és még mindig repedhet a füleknél. Egy tipikus tengelyrögzítő alkalmazáshoz hasonlítsa össze a horonygeometriát és az anyagállapotot egy szabványos családdal, mint például:
 DIN471 külső körgyűrűk tengelyekhez Hasonlítsa össze a hornyok geometriáját és anyagállapotát ezzel a DIN471 családdal, amely felsorolja a tengelyrögzítő gyűrűk méreteit, teherbírásait, anyagait és felületkezeléseit. Termék megtekintése →
A rajzfeliratnak fel kell tüntetnie az alapacél minőségét, a huzal vagy rúd állapotát és a végső keménységet, nem csak a „hidegen húzott acélt”.
Hidegen húzott vs melegen hengerelt vs hidegen hengerelt: gyakorlati összehasonlítás
A „hidegen hengerelt” és a „hidegen húzott” kifejezéseket gyakran felváltva használják a beszélgetésekben, de ezek nem ugyanazt a vásárlási utat jelentik. A hideghengerlés csökkenti a vastagságot a malomban; hideg húzás egy kerek vagy formázott metszetet húz át egy szerszámon. Mindkettő megmunkálásra edzett acél, de a méretbeli eredmény, az alakképesség és a költségalap eltérő.
Az összehasonlítás irányított, és az acélminőségtől, a húzáscsökkentéstől és a hőkezeléstől függ.
A beszerzés során a teljes költséget kell összehasonlítani, nem csak a bár árát. A hidegen húzott rúd kilogrammonként többe kerülhet, de kiküszöbölheti az egyengetést, csökkentheti a megmunkálási ráhagyást és stabilizálja a préselőtolást. Mivel a hideghúzás a malomváltoztatást ellenőrzött alapanyaggá alakítja, a bejövő anyagszabályozás, a hőkezelés és a felület-előkészítés éppúgy számít, mint a húzás kiírása; házon belüli beszállító gyártás és hőkezelés ellenőrzése képes megtartani azokat a változókat kiadásról kiadásra.
Rejtett mechanikai hatások A vásárlóknak ellenőrizniük kell
A látható előny dimenziós. A rejtett hatások mechanikusak és maradványok. Az alábbi diagram iránymutatókat használ annak bemutatására, hogy a szokásos hideghúzású huzat általában mit tesz a melegen hengerelt alapanyaggal; ez egy átvilágítási segédlet, nem pedig elfogadási határ.
Melegen hengerelt tensile: 100
Hidegen húzott tensile: 125–130
Hidegen húzott yield: 115–125
Rugalmasság: 70–85
Egyenességi nyereség: magas
Használja ezeket a mutatókat, hogy jobb kérdéseket tegyen fel. A beszerzési specifikációnak meg kell határoznia a vizsgálati módszereket, a mintavételt és azt, hogy a tulajdonságok garantáltak-e a vonórúdon vagy hőkezelés után. Ellenőrizze a szakító- és folyáshatárt, a nyúlást, a keménységet, a maradó feszültséget vagy a feszültségmentesítés állapotát, a felületi hibákat és az egyenességet. A húzás után hornyolt, kidolgozott vagy hajlított alkatrészek esetében végezzen formázási próbát, amely magában foglalja a tényleges tételt és a kenést.
- Kérdezze meg, hogy a malom vagy a fiók biztosítja-e a mechanikai tulajdonságokat a végső hidegen húzott méretben.
- Erősítse meg a feszültségcsökkentő izzítást, ha az alkatrész szorosan lapos vagy erősen formálódik.
- Ellenőrizze a varrat és a széntelenítés határértékeit a kis keresztmetszetű biztosítógyűrűk és rugószerű alátétek esetében.
Ahová a hidegen húzott acél illeszkedik: Alkalmazási keverék
A hidegen húzott acél elterjedt, ahol egy kis szakasznak kis megmunkálással kell elviselnie a terhelést: autóipari bilincsek és rögzítőgyűrűk, szélturbina dőlésszögű és lengési szerelvények, épület vasalatai és általános gépek. Az alábbi keverék a hidegen húzott kötőelemek és a bélyegzett alkatrészek szemléltető tervezési nézete, nem piaci statisztika.
Autóipar és közlekedés – 45%
szél és energia – 25%
Építőipari berendezések – 20%
Általános gépek – 10%
Szél- és nehézberendezésekben a nagy terhelésű tárcsarugókat és rögzítőgyűrűket gyakran hidegen húzott vagy hidegen hengerelt szalaggal látják el, mivel az előfeszítésnek stabilnak kell maradnia a vibráció miatt. Egy reprezentatív nagy terhelésű tárcsarugó család:
 DIN2093 nagy teherbírású Belleville rugós alátétek Tekintse meg ezt a DIN2093 tárcsarugó családot a stabil axiális előfeszítéshez, a vibrációs és tömítési alkalmazásokhoz megfelelő anyag- és bevonat opciókkal. Termék megtekintése →
Ugyanez a logika vonatkozik az autóipari csapágyrögzítőkre és az épület vasalatára is: a hidegen húzott állapot segít megőrizni az egyenletes nyersdarabot, de a bevonat, a keménység és a beépítési irány továbbra is meghatározza a terepi teljesítményt.
Kiválasztási munkafolyamat a beszerzéshez és a tervezéshez
A működőképes kiválasztási folyamat az anyagot, az alakítást és az ellenőrzést az alkatrészfunkcióhoz köti. Használja ezt a sorrendet, ha hidegen húzott acélt ajánlanak tartógyűrűnek, alátétnek vagy bélyegzéshez.
- Határozza meg a funkciót: axiális visszatartás, előfeszítés, terheléselosztás vagy szerkezeti támogatás. A funkció beállítja a megengedett keménységet, szívósságot és síkságot.
- Rögzítse az alapminőséget és a hidegen húzott állapotot. Adja meg az acél minőségét, a húzáscsökkentési tartományt és azt, hogy szükség van-e feszültségmentesítésre.
- Állítsa be a tűréseket az illeszkedés, nem pedig a kényelem alapján. A horonyszélességnek, a gyűrűvastagságnak és a furat- vagy tengelyhézagnak kell meghatároznia a méretkijelölést.
- Mechanikai és kohászati jelentéseket igényel. Tartalmazza a szakítószilárdság, a folyáshatár, a nyúlás, a keménység és a felületi hibák határértékeit, ahol ezek befolyásolják az összeszerelést.
- Az alakítás és a hőkezelés együtt érvényesítése. A kovácsolás utáni rugózás, a fülrepedés és az edzés utáni torzulás folyamatproblémák, nem csak anyagi problémák.
- Zárváltás vezérlése. Az acél alapforrásának, a húzószerszám kopásának, a lágyítási ciklusnak és a bevonattételnek a szállítás előtt felül kell vizsgálnia.
Ha a rajz a szabványos gyűrűkön túllépve a zárójelbe, a határolórekeszbe vagy a speciális alakú gyűrűbe kerül, a szerszám vágása előtt vonja be a bélyegző beszállítóját a rajz áttekintésébe. Korai termék testreszabása a munka megakadályozhatja, hogy a hidegen húzott alapanyagot olyan geometriára válasszák, amelyet nem tud gazdaságosan kialakítani.
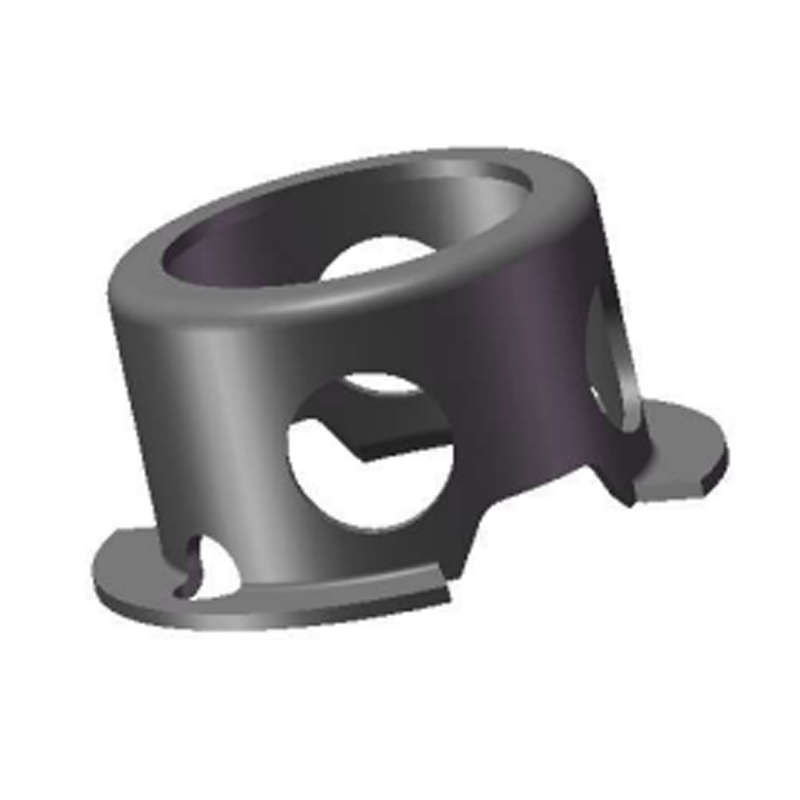 Egyedi kopásálló korlát ketrecek Speciális alakú gyűrűk és határtartó ketrecek esetén ez az egyedi bélyegzett alkatrész támogatja a rajzok áttekintését az anyag-, felületkezelési és formafejlesztési lehetőségekkel. Termék megtekintése →
Karbantartási, nyomon követhetőségi és megfelelőségi megjegyzések
A hidegen húzott acél érzékenyebb a tárolásra, mint a melegen hengerelt alapanyag, mivel nincs benne a nedvességet pufferelő malomkő. Néhány praktikus kezelőszerv védi a befektetést az átvétel után.
- Tárolja a rudat és a huzalt száraz, megemelt helyen, és kerülje a kondenzációs ciklusokat. A hidegen húzott felületek gyorsan rozsdásodhatnak.
- Védje az egyenes rudakat a meghajlástól és a tekercses huzalt a meghajlástól; a sérülések kezelése legyőzheti az egyenesség előnyeit.
- Kövesse nyomon a hőszámot, a rajzi tételt, a hőkezelési tételt és a felületkezelési tételt a gyártási nyilvántartáson keresztül.
- A tétellel együtt őrizze meg az anyagtanúsítványokat, a méretjelentéseket, a keménységi vagy szakítószilárdsági eredményeket és a bevonatvizsgálati jegyzőkönyveket.
- A bevont vagy bevonatos részek esetében ellenőrizze a hidrogénridegség-szabályozást és a sütési követelményeket a finisherrel.
- Alkalmazzon változási értesítést az alapacél forrásra, a húzáscsökkentésre, az izzításra és a bevonásra, mert mindegyik megváltoztathatja az illeszkedést vagy a kifáradást.
A hidegen húzott acél hasznos válasz, ha egy rögzítőelemnek vagy sajtolt alkatrésznek stabil nyersdarabra, sima felületre és nagyobb szilárdságra van szüksége extra megmunkálás nélkül. Rossz válasz, ha a rajz meghatározatlanul hagyja az alapfokozatot, a feszültségmentesítési állapotot vagy a végső tulajdonságokat. A legbiztonságosabb vásárlási specifikáció a hideghúzást a lánc egy lépéseként kezeli – acélminőség, redukció, hőkezelés, alakítás, bevonat és ellenőrzés –, és minden lépést az alkatrész tényleges funkciójához köt.