Megérkezik a DIN 471-es biztosítógyűrű rajza, amelyen a címblokkban "2B finish" van írva. Az árajánlat gyorsan visszajön, az alkatrészeket időben szállítják, majd a vizsgálat 0,6 µm Ra-t mér egy nyírt élen, és megkérdezi, miért nem egyezik már a felület a tizennyolc hónappal ezelőtt jóváhagyott mintával. Semmi sem sikerült. A specifikáció egyszerűen több olvasásra nyitva állt.
Íme, először a következtetés: A 2B a rozsdamentes tekercs vagy lemez marási felülete, amelyről kiindult, nem pedig a kész alkatrészre alkalmazott kezelés. Lapos, hengerelt felületeket ír le – matt, nem irányított, enyhén tükröződő –, és megáll az első nyírási, leforgatási vagy hőkezelési ciklusnál. A „2B finish” feliratú nyomat helyett „2B kivitelben szállított anyag”, majd külön határozza meg, hogyan kell kinéznie a kész rögzítőelemnek.
A rövid változat
- A 2B jelentése hidegen hengerelt, lágyított és pácolt, majd bőrön áthúzott – jellemzően 0,1–0,5 µm Ra, matt, szemcseirány nélkül.
- Anyagi állapotról van szó, nem alkatrészről: lenyírt élek, dőlt sugarak és hőszínezés mind kívül esnek rajta.
- A 2B a legolcsóbb, legszélesebb körben forgalmazott rozsdamentes szalag felület; A BA és a 4. sz hozzáadja a költségeket és a malom átfutási idejét.
- Simább, mint a 2D, így kisebb a réskorrózió kockázata – de a gyártás utáni passziválás továbbra is meghatározza az élettartamot.
A cikk további része bemutatja, hogy a megnevezés valójában mire is kötelezi a malmot, hol térnek el a számok, és hogyan írjunk meg olyan beszerzési rendelést, amely túléli az első cikkvizsgálatot.
A malomút a 2B felszín mögött
A 2B melegen hengerelt fekete tekercsként kezdődik. A malom leereszti és bepácolja vízkő csíkozására, és újjáépíti a passzív réteget, hidegen hengereli a végső vastagságig, újra lágyítja és savanyítja, majd könnyű bőrpasszot alkalmaz – nagyjából 0,5–1,5%-os temperhengerlést –, majd a feszültségkiegyenlítést. Ez az utolsó lépés választja el a 2B-t a 2D-től: ugyanaz a kémia, laposabb és kissé világosabb felület, az érdesség jellemzően a 0,1–0,5 µm Ra-sávban van, nem pedig a 0,4–1,0 µm-es héjú 2D-s lapnál.
Az eredmény egy egységes matt szürke, látható szemcseirány nélkül, ami akkor számít, ha egy 300 mm-es tekercsbe bélyegzett részeket helyez el, és azt szeretné, hogy a szalag mindkét vége egyforma legyen. A bélyegzéshez használt szalag általában 0,3–3,0 mm vastag, és a jelölést az ASTM A480/A480M, EN 10088-2, JIS G4305 és GB/T 3280 határozzák meg.
Bőrpassz, nem fényezés
A 0,5-1,5%-os temperáció csökkenése ellaposítja a felületet. Az útvonalon sehol nem érintkezik súrolóanyag a csíkkal.
Nincs gabona iránya
A nem irányított egyenetlenség a beágyazott bélyegzéseket és a formált részeket vizuálisan egységesen tartja, függetlenül attól, hogy hogyan helyezkednek el a tekercsben.
Passzív a malomból
Az izzítást pácolás követi, így a tekercs ép passzív réteggel érkezik – egészen addig, amíg a blankolás és a nyírás fel nem szakítja.
2B vs 2D, BA és 4. sz: Összehasonlítás a lényeges számokkal
Négy felület uralja a rozsdamentes szalag specifikációit. A biztosítógyűrűt vagy alátétet befolyásoló különbségek az érdesség, a megjelenés, a költségek és az, hogy mindegyik hogyan viselkedik a gyártás után.
Bélyegzett rögzítőnél keskeny az elvihető. Miután egy alkatrészt megdöntöttek, a 2B és a 2D szinte azonosan viselkedik a szolgálatban, mert a bukdácsoló közeg minden élére rákényszeríti a maga érdességét. A BA csak akkor kap prémiumot, ha az arc látható és festetlen marad; No. 4 csak ott, ahol a szálcsiszolt megjelenés tervezési követelmény. Rozsdamentes gyűrűk sebességváltóházba rejtve ritkán indokolják egyiket sem.
 DIN 988 lapos alátétek terheléselosztáshoz DIN 988 lapos alátétek szénből vagy rozsdamentes acélból, edzett vagy nem edzett, vastagság-, méret- és felületkezelési lehetőségekkel a terheléselosztáshoz. Termék megtekintése →
A rejtett változók: Ra szórás, fényesség és mérés
Mindkét tekercs 2B minősítéssel rendelkezik, és mégis másképp néz ki. A marási érdesség egy tartomány, nem pedig egy pont: egy 0,15 µm-es tekercs és egy 0,45 µm-es tekercs eltérően veri vissza a fényt ugyanazon a bélyegzett felületen, és a vásárlók a második szállításkor veszik észre, nem az elsőnél. A 60°-os fényesség a leggyorsabb műhely-ellenőrzés a tételek közötti elsodródás tekintetében; a lapos felület három pozíciójában a 0,8 mm-es vágási szögnél leolvasott ceruza elegendő egy vegyes szállítmány elkapásához.
Itt is hibáznak a rajzjegyzetek. A "2B finish, Ra 0.2 max" írás valami szigorúbbat ad meg, mint amit a 2B sorozat nagy része szállít, és csendesen a BA vagy egy elutasított tétel felé tolja a szállítót. Rosszabb a hőkezelési megjegyzés. A feszültségmentesítés 400 °C-on szalmaszínt hagy maga után, amelyet pácolással el kell távolítani, mielőtt az alkatrészt újra őszintén 2B-nek lehetne nevezni – ezt a lépést könnyű kihagyni, és az alkatrészek becsomagolása után nehéz vizuálisan észlelni.
Ahol a 2B rozsdamentes kötőelemek valójában véget érnek
A 2B állapotú gyűrűk, alátétek és bélyegzett konzolok ott vannak megadva, ahol a felület inkább funkcionális, mint dekoratív. A tipikus programok durva eloszlása így néz ki:
- 38%-a autóipari — kipufogó tartókonzolok, fékszerelvények, rögzítőgyűrűk a hajtáslánc-szerelvényekben.
- 22% szélenergia — gondola belső részek, elfordulás és dőlésszög hardver, ahol a klorid expozíció határozza meg a minőséget.
- 18% építés — horgonyok, zsaluzati szerelvények, látható szerkezeti rögzítők.
- 12% élelmiszer és vegyszer – ahol a tisztíthatóság felülmúlja a megjelenést.
- 10% általános ipari — szivattyúk, szelepek, gépvédelem.
A minta konzisztens: a 2B-t a korrózióállóság és a költségek alapján választják ki, nem a megjelenés alapján. Szél- vagy építési összeállításban a felület valódi munkát végez – a simább felület kevesebb törmeléket tartalmaz, és kevesebb réshelyet kínál, mint a 2D-ben –, de soha senki nem fogja látni, ha az illesztés le van zárva.
 DIN 471 külső körgyűrűk tengelyekhez Külső rögzítőgyűrűk a tengely tengelyirányú elhelyezéséhez, szénből vagy rozsdamentes acélból, DIN471 mérettel 3-tól 1000 mm-ig és felületkezelési lehetőségekkel. Termék megtekintése →
Beszerzési sorrend: Öt ellenőrzés a megrendelés megjelenése előtt
1. Mozgassa a feliratot
A "2B"-t az anyagsorra írja be, ne a kész alkatrészsorra, és adjon hozzá külön megjelenési követelményt a szállított rögzítőelemhez.
2. Olvassa el a tekercs tanúsítványát
Rajta kell lennie a minőségnek, a malomforrásnak, a kivitel megjelölésének és a hőszámnak. A helyettesítő jóváhagyása előtt ellenőrizze az EN 10088-2 szabványt az ASTM A480 egyenértékűségével.
3. Védje a felületet szállítás közben
A PVC-fólia vagy az átlapolt papír megakadályozza a karcolásos mintát, amely túléli a bélyegzést, és a látható alátéteken a vásárlói panaszként végződik.
4. Határozza meg az utófeldolgozást
Az ASTM A967 szerint törölje le, sorjázza és passziválja – vagy jelezze kifejezetten, hogy az utókezelés nem megengedett. A csend az, ahol a viták kezdődnek.
5. Jóváhagyni a fizikai mintát
Tartson egy referencia részt és egy fényes leolvasást az első cikk jelentésében; Ra egyedül nem fogja eldönteni azt a vitát, hogy mit jelent a „matt”.
A sajátunk sajtolás és felületkezelés folyamata magában foglalja a hengerlést, a hőkezelést, a foszfátozást, az ultrahangos tisztítást és az automatizált optikai válogatást, ahol a legtöbb befejezéssel kapcsolatos vita ténylegesen eldől – nem a malomban, hanem a szalagot utólag kezelő vonalon.
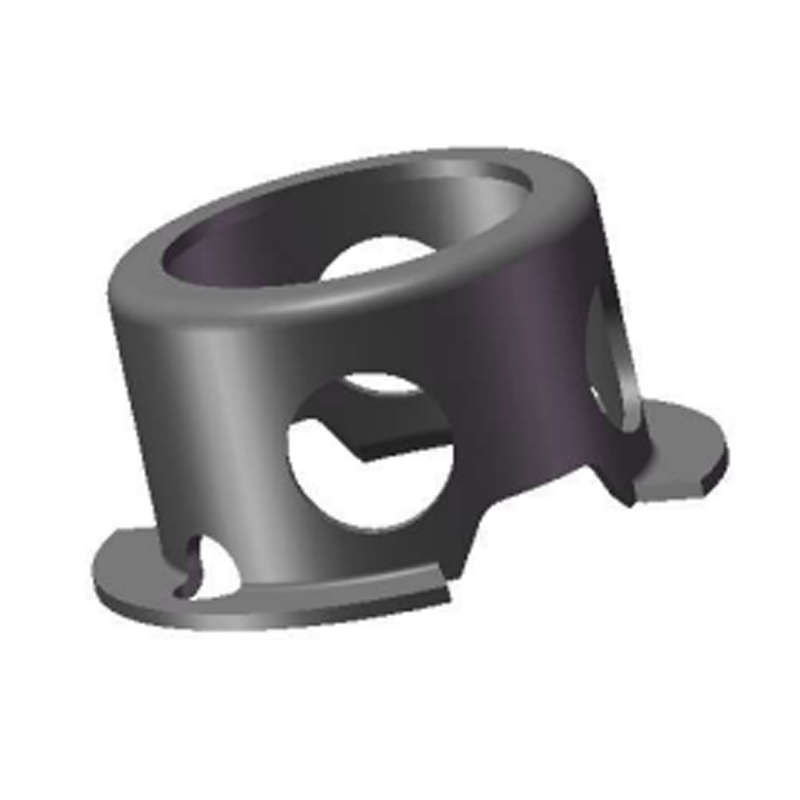
 Egyedi korrózióálló osztott rögzítőgyűrűk Egyedi, nem szabványos hasított rögzítőgyűrűk tengelyekhez vagy furatokhoz, rozsdamentes acélból vagy más korrózióálló anyagból, testreszabott geometriával és felületkezeléssel. Termék megtekintése →
Karbantartás, tisztítás és megfelelőség
Egy 2B arccal könnyű együtt élni, feltéve, hogy senki sem támadja meg rossz kémiával. Gyakorlati útmutatás, amely a terepen is megállja a helyét:
- Tisztítsa meg enyhe mosószerrel és vízzel; öblítse le és szárítsa meg. A klorid alapú fertőtlenítők és fehérítők anyaghibának tűnő lyukfoltokat hagynak maguk után.
- Rendszeresen ellenőrizze a teafoltot, ahelyett, hogy a hibajelentésre várna; a festés kozmetikai, a gödrösítés nem.
- Kerülje a szén-acél érintkezést az összeszerelés és tárolás során – a beágyazott szabad vas hetek alatt legyőzi a malom passzivációját.
- Tartsa tisztán a vágófolyadékot és a forgóanyagot; egy szennyezett vibrációs tál a vasat az egész tételen keresztül továbbítja.
A dokumentációban három hivatkozás fedi le a legtöbb auditot: EN 10088-2 vagy ASTM A480 magára a 2B jelölésre, ASTM A967 a gyártás utáni passziválásra, és ASTM A380 a szerviz előtti tisztításra. Az élelmiszerekkel érintkező programok kiegészítik az EC 1935/2004-et, és minden európai vásárló a hőszámhoz kötött RoHS- és REACH-nyilatkozatokat várja, nem pedig egy általános tanúsítványhoz. A tételek tekercsig való visszakövethetősége az, ami a kivitelezési igényt a szállítás után két évvel ellenőrizhetővé teszi.
A 2B jó alapértelmezett és rossz ígéret. Kezelje úgy, mint a megvásárolt szalag állapotát, írjon külön, mérhető elvárást a kapott alkatrészre, és adja meg, hogy a kettő között mi történik a felülettel - dőlés, passziváció, védelem. A rajz megfogalmazásának egyetlen változtatása megakadályozza a legtöbb érv megnyilvánulását, amelyek a nyírt élen lévő érdesség leolvasásával kezdődnek.