A drawing that says only "steel hardened and tempered, 45–50 HRC" leaves three decisions open: which grade of steel, what tempering temperature the supplier actually held, and how much of the functional edge may be decarburised. Those three answers decide whether an external circlip keeps a bearing in place through a decade of vibration, or relaxes quietly in the first service interval.
A rövid válasz: „edzett és temperált” egy sorozatot ír le, nem pedig egy tulajdonságot. A keményedés nagyjából 800–900 °C-on ausztenitizálja az acélt, és maximális keménységre hűti ki; temperálás azonnal utána kézi szívósság visszaállítása ellenőrzött keménységi áron. For spring-steel retaining rings and disc springs, most specifications settle between 42 and 52 HRC after tempering somewhere in the 300–450 °C window: hard enough to resist brinelling under axial thrust, ductile enough to survive installation with circlip pliers.
Az alábbiakban minden a beszerzési és feldolgozási oldalról van írva. Mindegyik szakasz választ ad egy olyan kérdésre, amelyet a vevőnek, tervezőnek vagy minőségügyi mérnöknek végül meg kell védenie egy beszállítói értekezleten vagy egy hibajelentésben.
Edzés és temperálás: Amit az egyes lépések valójában szabályoznak
Heat treatment is not one operation. Négy szakasz halmozódik fel, és mindegyiknek megvan a maga jellegzetes hibamódja. Zavarba ejti őket, hogy két beszállító 48 HRC-t is tanúsíthat, és mégis olyan alkatrészeket szállíthat, amelyek teljesen eltérően viselkednek a területen.
Austenitising, 800–900 °C
Az áztatási hőmérséklet és az idő határozza meg, hogy mennyi szén kerül az oldatba. Az alááztatás puha ferrit zsebeket hagy, amelyek soha nem keményednek meg; over-soaking coarsens the grain and costs toughness without adding strength. Az olyan rugóacélok, mint a 65Mn és az 50CrV4, általában ennek a tartománynak a felső végén futnak.
Kioltás
Az olaj megfelel az ötvözött minőségeknek; a víz vagy a polimer megfelel az egyszerű széntartalmú anyagoknak, mint például a C67S. A kioltásnak elég gyorsnak kell lennie ahhoz, hogy elkerülje a perlit orrát, és elég gyengédnek kell lennie ahhoz, hogy ne repedjen meg a vékony gyűrűrészek. Distortion is decided here, not in tempering.
Temperálás, typically 300–500 °C
Ez az a szakasz, amely meghatározza a leszállított tulajdonságot. A tartomány közepén nagyjából 20 °C-os temperálási hőmérséklet 1-2 HRC-vel elmozdítja a keménységet. A tartási idő is számít: a hőmérséklet elérésekor kihúzott alkatrész nem ugyanaz, mint egy órán át áztatott.
Lemezelés utáni sütés
Bármely galvanizált alkatrész körülbelül 32 HRC felett hordozza a hidrogén ridegedés kockázatát. A bake at 190–230 °C, started within a few hours of plating, is the standard mitigation — and it belongs in the purchase order, not in an assumption.
A temperálási hőmérséklet beállítja a keménységet, a szívósságot és a stabilitást
The table below is the most useful reference when a drawing gives only a hardness band. Megmutatja, mit tesz az edzési hőmérséklet változása egy 0,6-0,8 %-os szénrugós acélra, amely körülbelül 850 °C-ról olajjal oltott.
A gyakorlati olvasmány többet jelent, mint a számok. A 46–52 HRC biztosítógyűrű és a 40–46 HRC tárcsarugó nem ugyanaz a termék, eltérő papírmunkával. A biztosítógyűrűnek felületi keménységre van szüksége, hogy ellenálljon a horony falának kaparó hatásának; a tárcsarugónak magasabb temperálási hőmérsékletre van szüksége, így több millió ciklust képes elhajtani anélkül, hogy állandó készletet venne fel.
 DIN 2093 kúpos tárcsarugó axiális terhelésekhez Kúpos tárcsarugó axiális terhelésekhez és karimás nyomástartáshoz, DIN 2093 mérettáblázattal, rugóacélokkal és felületkezelési lehetőségekkel. Termék megtekintése →
Standards set the window, not the process. A DIN 471 és a DIN 472 a biztosítógyűrűk, valamint a DIN 2093 a tárcsarugók esetében meghatározza a keménységi tartományokat és a megengedett széntelenítést. Az a beszállító, aki csak "45–50 HRC"-t ad meg, olyan eredményt ad meg, amely mögött folyamatgarancia nem áll.
The Indicators That Decide Field Life
A keménység a tanúsítványra nyomtatott szám. A fáradt életet négy olyan dolog dönti el, amelyek egyáltalán nem szerepelnek rajta.
- Karburizálás. A soft, carbon-depleted skin on the functional edge is the classic cause of early circlip failure. A jó gyakorlat 0,02 mm-re rögzíti a teherhordó élen, és nem szemmel, hanem polírozott keresztmetszeten ellenőrzi.
- Retained austenite. Körülbelül 5% felett az ausztenit üzem közben nem temperált martenzitté alakul: a gyűrű nő és az illeszkedés megváltozik. A second temper or cryogenic treatment brings it down.
- Grain size and inclusion content. Fine grain (ASTM 7 or finer) is what lets a 48 HRC ring survive shock loading. A túl forró ausztenites fürdőből származó durva szemcsék soha nem jelennek meg a keménységi tanúsítványon.
- Élminőség. A bélyegzett gyűrűk nyírózónát és törési zónát hordoznak. A burr or micro-crack on the tensile edge becomes the fatigue initiation site long before the groove wears out.
Mivel ezek a változók a kemencében vannak beállítva, nem pedig a végső ellenőrzés során, a folyamat útvonala többet számít, mint a tanúsítvány. A miénk házon belüli gyártási folyamat keeps blanking, heat treatment, phosphating and automated optical sorting inside one quality system, which is what makes lot-to-lot hardness repeatability auditable rather than anecdotal.
Where Hardened and Tempered Fasteners Do Their Work
Hardened and tempered parts concentrate wherever vibration and thermal cycling meet a joint that must stay tight without being welded.
Automotive driveline and braking — about 42 %
Szélhajtóművek és dőlésszög-rendszerek – körülbelül 22 %
Construction and agricultural machinery — about 18 %
Ipari sebességváltók és szivattyúk – körülbelül 12 %
Other general machinery — about 6 %
The split above reflects the quotation mix we see rather than a market study, but it explains a pattern. Retaining rings sit at the top of that list because they are usually the cheapest part in an expensive assembly and the one whose failure causes the most collateral damage. Wind applications in particular ask for something hard to specify by hardness alone: 42–50 HRC, low decarburisation, and a phosphate or zinc-flake finish that will not embrittle the ring.
The most frequently requested item remains the plain shaft ring, because it is the default axial locator in gearbox, pump and motor design.
 DIN 471 külső körgyűrűk a tengely tengelyirányú rögzítéséhez Tengelygyűrűk axiális elhelyezéshez és elmozdulás szabályozáshoz, DIN 471-es méretekkel 1000 mm-ig, szén- vagy rozsdamentes acélból és bevonatolási lehetőségekből. Termék megtekintése →
Meghatározás és vásárlás: ötlépéses ellenőrzés
Most hardness disputes trace back to a purchase order that named a number and nothing else. A specifikáció öt sora megszünteti szinte az összes kockázatot.
1. Name the standard. DIN 471, DIN 472, DIN 2093 and their equivalents already fix hardness ranges, groove geometry and test methods. Buying to a standard number removes most of the argument before it starts.
2. Give a window and a method. A range such as 44–50 HRC, plus a stated conversion route (HV1 converted to HRC for thin sections), prevents the classic dispute where a 1.2 mm ring reads differently on a bench tester.
3. Zárja le a temperálási hőmérsékletet. A "350 °C alatti hőmérsékleten nem temperált" felirat megakadályozza, hogy a beszállító egy rövid, alacsony hőmérsékletű hőmérsékleten elérje a keménységet, ami miatt az alkatrész törékennyé válik a használat során.
4. Állítsa be a széntelenítési és élhatárokat. A specifikáció egy záradéka és egy ellenőrzés a bejövő ellenőrzéskor egy teljes hibamódot eltávolít a kockázati nyilvántartásból.
5. Megköveteli a tétel nyomon követhetőségét. Kemence, tétel, hőkezelési táblázat, keménységmérés és bevonatsütési jegyzőkönyv – azok a dokumentumok, amelyek egy évvel később védhetővé teszik a követelést.
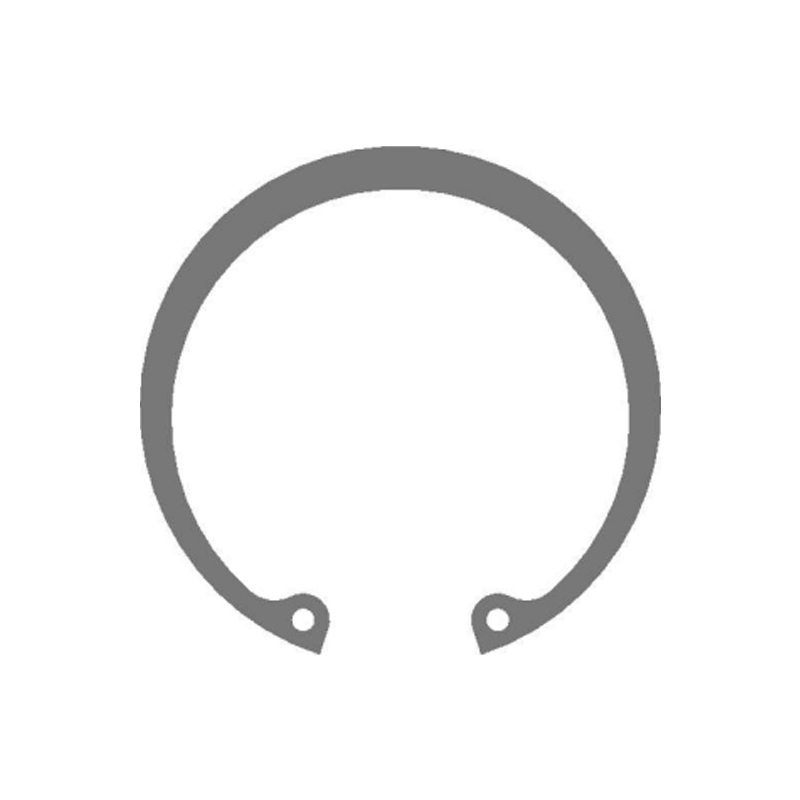 DIN 472 Metric Internal Circlips for Bore Retention Belső biztosítógyűrűk axiális rögzítéshez megmunkált furatokban, DIN 472 metrikus méretekkel, szénből vagy rozsdamentes acélból és felületkezelési lehetőségekkel. Termék megtekintése →
Ahol a rajz egy speciális – eltolt fül, nem szabványos horonyszélesség, csapágyat is tartó konzol –, a specifikációs munka egyszerűen előbbre mozdul. A miénk egyedi bélyegzés és gyűrűfejlesztés route begins with groove dimensions and the load case rather than with a catalogue number, which is usually the fastest way to settle a hardness question that a standard does not answer.
Karbantartás, újrahasználat és megfelelőség
Azok a tulajdonságok, amelyek megbízhatóvá teszik az edzett és edzett alkatrészeket, szintén megnehezítik azok állapotának szemmel való megítélését. Néhány szabály megőrzi az összeállításokat az első átépítés után.
- Az eltávolítás után ne használjon újra biztosítógyűrűt vagy tárcsarugót. A hajlékonyságot biztosító temperálás egyben azt is jelenti, hogy az egyszer szétterített gyűrűt egyszer kitermelték.
- Minden szerviznél keresse meg a horony falán a korróziót. A polírozott tanújel elmozdulást jelent, ami azt jelenti, hogy a horony szélessége vagy a gyűrű vastagsága túllépi a tűréshatárt.
- A 32 HRC feletti horganyzott alkatrészről őrizze meg az utólagos sütési jegyzőkönyvet. Ha a bejegyzés hiányzik, kezelje a tételt gyanúsnak, semmint elfogadhatónak.
- Kösd a bevonat bizonyítékait az elismert módszerekhez: sópermet az ISO 9227 szerint, hidrogén ridegség szűrés az ISO 15330 vagy ASTM F1940 szerint, ahol a bevonat specifikációja ezt megköveteli.
- Put material certificates to EN 10204 3.1, PPAP documentation and a change-notification clause into the supply agreement, not into a folder nobody opens.
A szabályozott ellátási láncokban – az IATF 16949 szerinti autóiparban vagy az ügyfélspecifikus minőségi megállapodás értelmében a szélben – a hőkezelést általában speciális eljárásként kezelik, amely képzett kezelőket, kalibrált kemencéket és folyamatos diagramrögzítést igényel. Azok a vevők, akik egyszer, az első rendelésnél kérik a kemencetáblázatot, általában azok, akiknek később soha nem kell hibavizsgálatot lefolytatniuk.
Az edzett és edzett acél megbízható válasz egy konkrét kérdésre: hogyan lehet egy alkatrészt a helyén tartani terhelés alatt anélkül, hogy rideggé válna? Válaszoljon arra, hogy anyagminőséggel, temperálási tartománnyal, szénmentesítési határértékkel és dokumentált sütéssel, és az alkatrész a tervezettnek megfelelően viselkedik. Csak egy keménységi számmal válaszoljon, és a rajz következő átdolgozását hibajelentés írja meg.