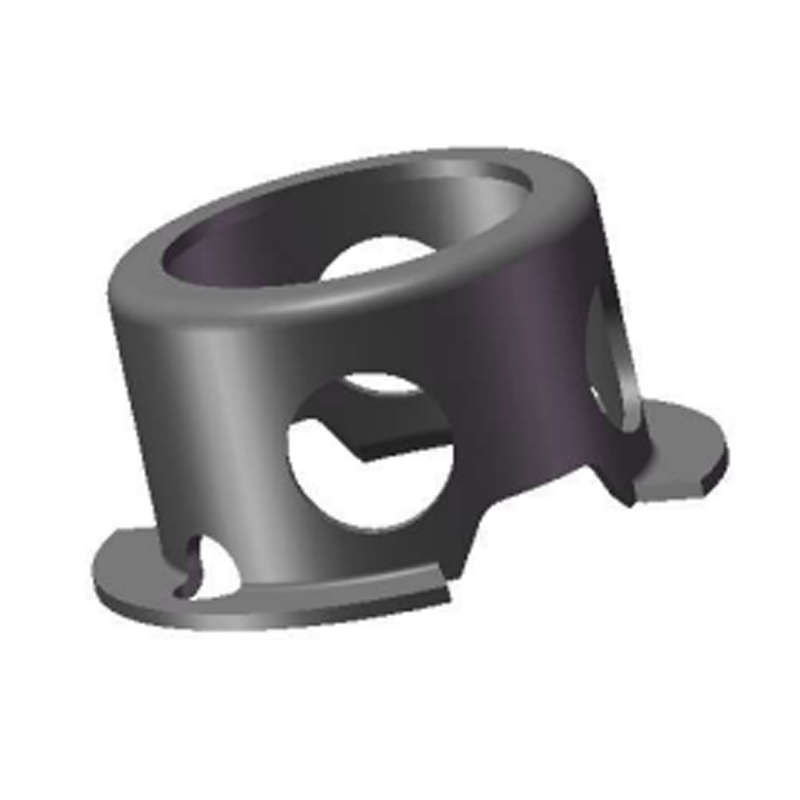
Egy part menti szélerőmű 14 hónapos szolgálat után rozsdamentes gyűrűt húzott ki egy alumínium sebességváltó furatából. A biztosítógyűrű még mindig újnak tűnt. A mögötte lévő alumínium hornyot fehér oxidpor borította, a horony fala körülbelül 0,1 mm-rel volt túlméretezve, és a biztosítógyűrű reteszelni kívánt csapágya már elkezdett tengelyirányban járni. Az acéllal nem volt baj, éppen ezért ez a hibamód túllép a rögzítőelem köré épített ellenőrzési terveken.
A rozsdamentes acél alumínium korróziója tervezési eredmény, nem anyaghiba. Mindenhol, ahol egy rozsdamentes biztosítógyűrű, csavar, alátét vagy konzol nedves, kloridot hordozó felületen osztozik az alumíniummal, az alumínium anóddá válik, és fémet ad a rozsdamentes acél védelmére. A hasznos kérdés nem az, hogy melyik fém a jobb, hanem az, hogy mennyi alumíniumot engedhet meg magának, melyik interfészen és hány üzemév alatt.
A rövid változat: az alumínium az anód, a rozsdamentes acél a katód, és 304-ről 316 literre emelkedve szinte semmit sem változtat azon, hogy milyen gyorsan szenved az alumínium.
- A tengervízben az alumíniumötvözetek -0,75 V közelében vannak az SCE-hez képest, míg a 316 rozsdamentes -0,05 V közelében, ami nagyjából 0,7 V rés.
- A 0,25 V feletti potenciálkülönbség ellenőrzött környezetben kockázatosnak számít, a 0,5 V feletti pedig tengeri szolgáltatásban.
- A sérülések a katód-anód terület arányával, a klorid tartózkodási idejével és a résgeometriával lépnek fel, nem pedig a rajzon szereplő ötvözet minőségével.
- A megbízható javítás egy megszakadt elektromos út, az ellenőrzött vízelvezetés vagy egy szándékosan kiválasztott áldozati rész.
Három feltétel, és miért veszít mindig az alumínium?
Egy galvanikus cellának egyszerre szüksége van mindháromra. Távolítsa el bármelyiket, és az alumínium túléli:
- Fémes érintkezés a rozsdamentes rész és az alumínium szerkezet között.
- A potenciálkülönbség elég nagy az áram meghajtásához, körülbelül 0,6–0,7 V a passzív rozsdamentes alumíniummal szemben kloridos körülmények között.
- A két fémet áthidaló, folyamatos elektrolitfilm: a tengeri permetlerakódások, a kondenzvíz, a mosóvíz és a jégtelenítő sómaradványok mind megfelelnek.
Az alumínium 2-4 nm-es oxidréteggel védekezik, amely száraz levegőn másodpercek alatt megreformálódik, ezért a rozsdamentes kötőelemekkel ellátott beltéri alumínium szerelvények gyakran évtizedekig kitartanak. A klorid lokálisan támad: az oxid egy ponton lebomlik, kinyílik egy gödör, és a gödörben lévő oldat pH 3-4-re csökkenhet, miközben a környező felület passzív marad. A gödör befelé növekszik még akkor is, ha a látható felület még hangosnak tűnik.
Az anód hozzá van rendelve, nincs egyeztetve
Az alumínium jóval a rozsdamentes acél alatt helyezkedik el a galvanikus sorozaton. Az alumíniumból áram folyik ki a rozsdamentes acélba, így az alumínium veszít tömegéből, függetlenül attól, hogy melyik alkatrész nagyobb.
A területarány határozza meg a sebességet
Egy kis rozsdamentes csavar egy nagy alumíniumlemezben vékonyra tereli a veszteséget. Egy nagy rozsdamentes lemez, amelyen egy kis alumínium kivezetés található, az áramot egy apró anódba koncentrálja, és mély gödröt vág.
A rések életben tartják a sejtet
A gyűrűs hornyok, az alátétfelületek és a konzolcsatlakozások felfogják a kloridot, és sokkal tovább tartják a nedvességet, mint a nyitott felületek, miközben korlátozzák az oxigént.
A biztosítógyűrűs és alátétes szerelvényeknél a sérülékeny felületek keskenyek és kiszámíthatóak: a horonyfal egy alumínium furatban, a tengely váll egy külső biztosítógyűrű mögött, és az érintkező szalag egy lapos vagy belleville alátét alatt. Ezeket a pontokat a legnehezebb ellenőrizni, és a legkönnyebb kihagyni a bevonat specifikációjából.

Rögzítőelemek és az egyes választási lehetőségek az alumíniummal
Az alábbi összehasonlítás azokat a lehetőségeket fedi le, amelyeket a mérnöki csapatok ténylegesen ugyanarra az alumínium kötésre adnak meg kloridtartalmú környezetben.
Egy olyan változó, amelyet könnyű figyelmen kívül hagyni: a hőkezelés és a felületkezelés jobban eltolja a bélyegzett alkatrészek korróziós viselkedését, mint azt a legtöbb vásárlási specifikáció elismeri. Egy passzivált 316L-es és egy nem passzivált gyűrű eltérően viselkedhet ugyanabban a horonyban – a hőkezelés és felületbevonat hatása a bélyegzett biztosítógyűrű korrózióállóságára érdemes elolvasni, mielőtt kimerevít egy rajzot.
A rejtett metrika: katód-anód terület arány
A legtöbb specifikáció a „rozsdamentes acél használata”-nál áll meg. Az a változó, amely meghatározza a sérülés mélységét, az, hogy mekkora katódos rozsdamentes felület csatlakozik elektromosan, mennyi anódos alumíniumhoz.
Az index meredeken 10:1 fölé kúszik. Ez az oka annak, hogy egy rozsdamentes konzol, amely egy kis alumínium kiemelkedéshez van csavarozva, rosszabb galvanikus kialakítású, mint egy nagy alumíniumházban elhelyezett rozsdamentes biztosítógyűrű, pedig mindkettő ugyanazt az acélt használja. A biztosítógyűrűvel a fémveszteség szétterjed a horony körül; a konzollal az áram koncentrálódik és néhány szezonon belül gödröt vág.
A környezet mindent megsokszoroz. A C2 beltéri szerelvény két nagyságrenddel enyhébb lehet, mint az azonos geometria egy C5-M part menti telepítésnél, és ha az illesztés jégoldó sót lát, tegyük fel, hogy a cella az első naptól feszültség alatt van.
Ahol a vegyes alumínium-rozsdamentes kötések megjelennek
- Autóipari és akkumulátor-szerkezetek: 34%
- Épülethomlokzatok és függönyfalak: 22%
- Szél- és erőművek: 18%
- Tengeri és tengeri szerelvények: 14%
- Általános ipari és HVAC: 12%
A felosztás tájékoztató jellegű, de a különbségek számítanak. A gépkocsi alváz ízületei fröccsenő és kőforgácsos sérülésekkel szembesülnek; a szél- és tengeri berendezéseknek ki kell bírniuk a hosszú karbantartási intervallumokat; a homlokzatoknak és a függönyfalaknak évtizedekig ki kell állniuk anélkül, hogy reálisan hozzáférnének az átdolgozáshoz. Minden eset változik, függetlenül attól, hogy szigetelésre, vízelvezetésre vagy feláldozó bevonatra támaszkodik.

Ötlépéses kiválasztási sorozat
Sorrendben dolgozd át ezeket, mert minden lépés megváltoztatja a következő értékét.
- Osztályozza a környezetet az ISO 9223 (C1-CX) szerint. Bármi, ami C3 vagy annál magasabb, vagy bármilyen klorid-expozíció, élő galvánelemként kell kezelni.
- Határozza meg, melyik rész az anód, és becsülje meg a katód-anód terület arányát. Döntse el előre, hogy melyik alkatrészt engedheti meg magának.
- Szakítsa meg vagy szabályozza az áramkört: PA66-GF vagy PET szigetelő alátétek és hüvelyek, PTFE-bevonatú rögzítők, eloxált és tömített alumínium érintkezőfelületek vagy ragasztott szigetelő alátét.
- Adja meg a fémet és a felületet: 316L (A4) ASTM A967 passziválással, ahol klorid van jelen, vagy cink-nikkel bevonattal, ahol a bevonatos acél rész elfogadható. Tartsa távol a vasalást az alumínium felületekről speciális rozsdamentes szerszámok és tiszta munkaállomások használatával.
- Bizonyítsa be egy szekrényben: ISO 9227 semleges sópermet 720 óránál, mint alapérték, VDA 233-102 ciklikus tesztelés autóipari programokhoz, majd ellenőrizze a nyomaték megtartását és a hornyok kopását a lecsupaszított szerelvényeken.
Ahol a szabványos katalógus-alkatrészek nem illeszkednek a kötés geometriájához, az egyedi bélyegzés és formázás általában olcsóbb megoldás, mint a ház újratervezése. Dongbo rögzítő fut egyedi biztosítógyűrű és bélyegzés fejlesztése a szerszámozástól a befejezésig, ami lehetővé teszi, hogy a szigetelési geometria és a rögzítési jellemzők egy komponensben oldódjanak meg, nem pedig egy köteg laza alátétben.

Karbantartás, tisztítás és megfelelőség
- Tisztítás: tartsa a mosóoldatok pH-ját semlegesen, nagyjából 5 és 8 között. A marószóda feloldja az alumínium-oxid réteget, a klorid alapú tisztítószerek a gödör kémiáját a helyén hagyják, az acélgyapot pedig szabad vasat visz át a felületre.
- Ellenőrzés: a C4-es és C5-ös telephelyeken évente ellenőrizzen minden különböző fém érintkezési pontot fehér-oxid kivirágzás, a rozsdamentes acél foltosodása és a nyomatékveszteség szempontjából. A horonyfal méretei a legkorábbi kemény jelzők a problémákra.
- Dokumentáció: ASTM G82 a galvanikus sorozat kiválasztásához, EN 1999-1-1 az alumínium szerkezetekhez, ISO 9223 a korróziós osztályhoz, ASTM A967 a passzivációhoz, ISO 9227 és VDA 233-102 a vizsgálati bizonyítékokhoz.
- Nyomon követhetőség: a hőkezelést és a felületkezelést az egyes gyártási tételekhez kapcsolódó tételnyilvántartások segítségével találgatások helyett egy adott folyamatváltozásra vezethető vissza a korróziós panasz.
A gyakorlati következtetés egyértelmű. Válassza a rozsdamentes minőséget a rögzítőelem saját túlélése érdekében, és válassza a szigetelést, a vízelvezetést és a befejezést az alumínium fennmaradása érdekében. A ellenőrzött gyártási és befejezési folyamat az alkatrész mögött van, ami a különbséget tartja fenn a szervizben, nem az ötvözet neve a tanúsítványon.